
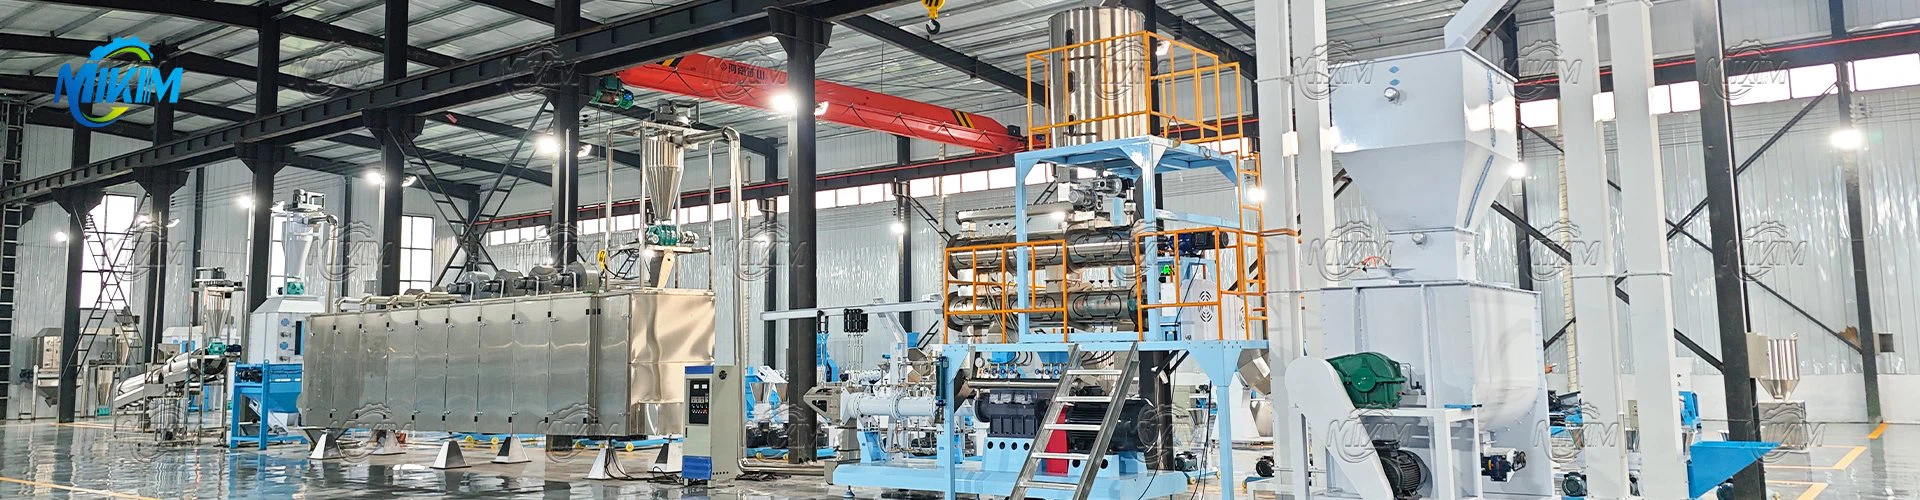
Količina vode v surovinah in temperatura vode, ki se uporablja za kondicioniranje, sta tesno povezani s kakovostjo napihnjenega izdelka, stabilnostjo predelave in stanjem tlaka v komori za napihovanje. Ko je vsebnost vode nizka, je poraba energije velika in tudi proizvodnja je zmanjšana, in obratno. Ko je vsebnost vode podobna, ima priprava s paro večjo moč in manjšo porabo energije kot priprava s hladno vodo.

| Model | 100 | 120 | 135 | 160 |
| Moč | 37KW | 55KW | 75KW | 90KW |
| donos | 700-1000 | 1200-1500 | 1500-1800 | 2000-2400 |
| Teža | 750 KG | 850 KG | 950 KG | 1200KG |
| Velikost (mm) | 1970*2900*1150 | 2200*2900*1200 | 2350*2900*1200 | 2350*2900*1400 |
Če ima surovina visoko vsebnost olja ali se med postopkom ekstrudiranja doda preveč olja, je enostavno povzročiti pojav prostega teka drsenja stene, tako da sila ekstrudiranja materiala ne izpolnjuje zahtev in materiala ni mogoče v celoti razširjeno. V tem času je treba ustrezno povečati količino dodanega materiala, povečati premer tlačnega obroča ali zmanjšati premer luknje za matrico.
Ko je vsebnost škroba v surovini visoka, morata biti prilagoditev temperature in dodajanje pare ustrezna, sicer lahko povzročite blokado stroja, kar vpliva na učinkovitost proizvodnje. Še posebej, če je na začetku dodanega preveč materiala, je enostavno povzročiti blokado stroja, kar vpliva na neprekinjeno proizvodnjo. Po ekstrudiranju surovin z višjo viskoznostjo je najbolje, da votlino za napihovanje očistite z materiali z višjo vsebnostjo maščob (kot je sojin prah), da ohranite dobre delovne lastnosti.