
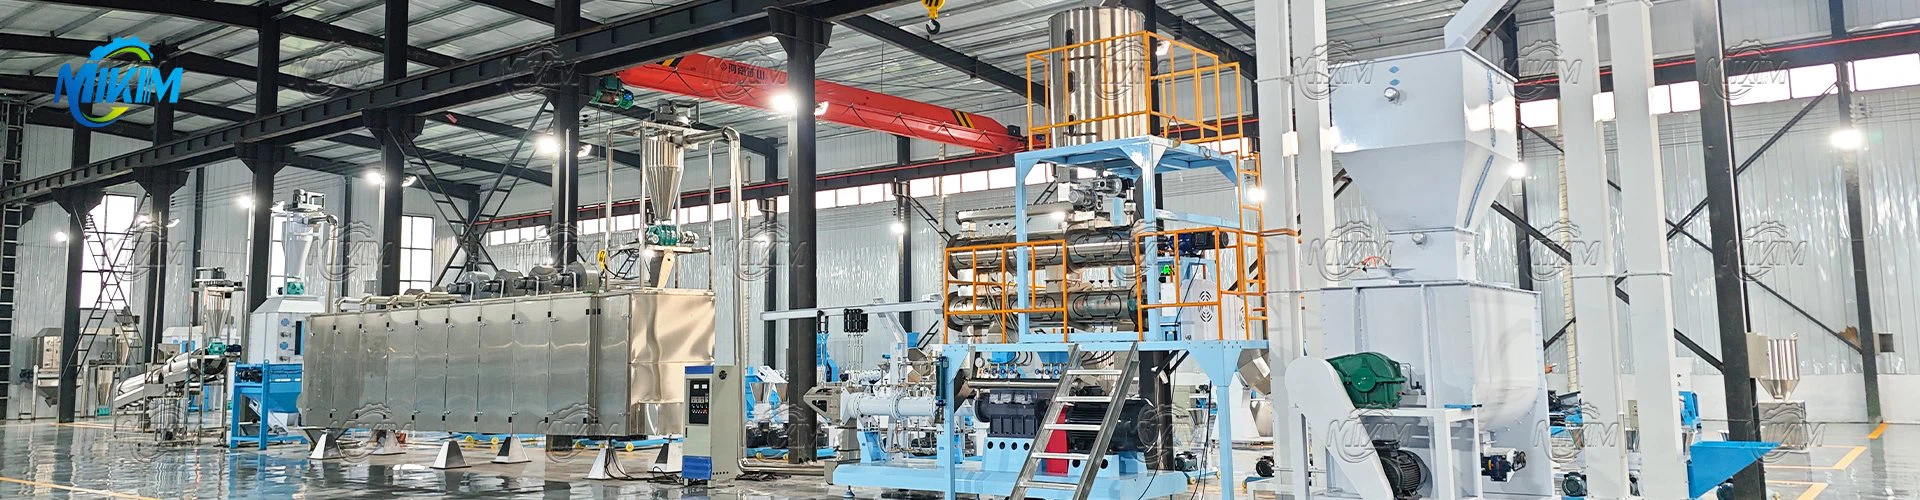
Vloga strojev pri kakovosti in učinkovitosti krme
Stroji za predelavo krme obstajajo iz enega razloga: za pretvorbo spremenljivih surovin v dosledne, varne, prehransko pravilne pelete po stroških, ki jih lahko nosi živinoreja. Zaradi naraščajočega povpraševanja po živinorejskih proizvodih je ta predelava zahtevnejša, saj mora obrok zanesljivo zagotavljati dnevno povečanje teže, medtem ko se cene sestavin in stroški dela spreminjajo. Stroji obravnavajo problem na dva načina hkrati - pospešijo proizvodnjo in naredijo proizvod bolj enoten - in enotnost, ne hitrost, je tista, ki na koncu odloča o pretvorbi krme na kmetiji.
Avtomatizirana proizvodnja in pretok
Avtomatizacija je tisto, kar mlinu omogoča proizvodnjo velike tonaže v kratkem delovnem oknu. Pravilno razporejena linija izvaja pred-obdelavo, odmerjanje, mešanje, peletiranje in pakiranje kot usklajen niz operacij, tako da se material premika z enakomerno hitrostjo in se peletirnemu oddelku nikoli ni treba ustaviti in čakati na serijo. Vrednost zaporedja se meri v času cikla in frekvenci zagona-ustavitve: vsaka nepotrebna zaustavitev stane tako energijo kot kakovost peletov, ker so prvi peleti po ponovnem zagonu vedno najmanj stabilni.
Tipični strojni podatki za plavajočo linijo iztiskanja krme za ribe ponazarjajo, kako se pretok, pogonska moč in pomožna moč merijo skupaj:
| Model | Zmogljivost (t/h) | Glavni motor (kW) | Kondicioner (kW) | Rezalnik (kW) |
|---|---|---|---|---|
| 65 | 0.3 | 22 | 3.0 | 0.75 |
| 70 | 0.5 | 37 | 3.0 | 1.1 |
| 80 | 0.8 | 55 | 5.5 | 1.5 |
| 85 | 1.0 | 75 | 7.5 | 2.2 |
| 90 | 1.5 | 90 | 11 | 3.0 |
| 120 | 2.0 | 110 | 15 | 3.0 |
Iz te tabele je vredno prebrati dve točki. Specifična energija na tono pada z večanjem velikosti modela, tako da je lahko večji stroj, ki deluje z delno obremenitvijo, še vedno učinkovitejši od majhnega stroja, ki teče v stanju mirovanja. In skala moči balzama in rezalnika z zmogljivostjo, ki potrjuje, da sta nadzor temperature in nadzor dolžine peletov proizvodni spremenljivki in ne izbirni izboljšavi.
Nadzorovanje hranil, vlage in stabilnosti peletov
Kontrola kakovosti v obratu za krmo je problem odmerjanja, preden je mehanski. Natančno razmerje med glavnimi sestavinami in mikro-sestavinami, ki mu sledi cikel mešanja, ki je dovolj dolg za homogenizacijo serije, je tisto, zaradi česar se analizirana sestava krme ujema s formulacijo. Če linija vključuje balzam z nadzorovanim dodajanjem pare ali vode, lahko okno vlažnosti ostane znotraj ozkega pasu, namesto da bi se spreminjalo z okoljskimi pogoji, in postopek peletiranja nato poteka pri stabilni temperaturi.
Hlajenje sklene zanko. Proti{1}}hladilnik odstranjuje toploto in odvečno površinsko vlago, ki ju je uvedel korak kondicioniranja, tako da končni peleti predstavljajo nizko raven vlage za shranjevanje. To je korak, ki preprečuje plesen in kvarjenje v vreči, običajno pa se preveri z določanjem vlage v pečici z uporabo metode za živalsko krmo, podane v ISO 6496, z beljakovinami, preverjenimi po ISO 5983-1 in pepelom po ISO 5984. Krmna mešanica, ki je dana na trg, mora izpolnjevati tudi obvezne mejne vrednosti onesnaževal, ki veljajo na namembnem trgu, na primer GB 13078-2017 na Kitajskem.
Zmanjšanje stroškov: delo, energija in odpadki
Gospodarski razlog za avtomatizirane krmne stroje temelji na treh prihrankih. Delo je najbolj vidno: linija, ki samodejno dozira, meša, peleti, ohlaja in pakira, potrebuje veliko manj operaterjev na tono kot ročno doziranje in odpravlja spremembe med-operaterji-upravljavci, ki se kažejo kot nedosledna kakovost peletov. Energija je druga: kjer oddelek za peletiranje deluje neprekinjeno pri projektirani obremenitvi namesto v kratkih izbruhih, specifična poraba energije na tono pade. Odpadki so tretji in najmanj očitni: manj postankov pomeni manj-zagonov po specifikacijah, manj ponovnega mletja zdrobljenih peletov in manj prahu, ki se izgubi v sistemu za ekstrakcijo.
Nadzor nad stroški torej izhaja iz stabilnega delovanja in ne iz poceni komponent. Stroj, kupljen samo na podlagi cene, običajno pokaže svojo ceno pozneje v življenjski dobi, rezervnih delih in urah zaustavitve.
Izzivi in protiukrepi
Ponavljajoči se izzivi na dovodni liniji so spremenljivost surovin, obraba matrice in valjev, nadzor vlage v vlažnih razmerah ter upravljanje prahu in higiene. Variabilnost se upravlja z vhodnim pregledom in z doziranjem iz silosov, ki se praznijo med rotacijo in ne v plasteh. Obrabo upravljamo s spremljanjem toka motorja pri konstantnem izhodu in z ohranjanjem zračnosti matrice in valjev znotraj vrednosti, ki jo določi proizvajalec stroja. Vlažnost se uravnava z nadzorovanjem kondicioniranja in hlajenja namesto z dodajanjem vode v mešalniku. Prah in higiena se upravljata z zaprtim transportom, zatesnjenimi točkami prenosa in fiksnim urnikom čiščenja, kar prav tako zmanjša tveganje navzkrižne-kontaminacije, ko se formula spremeni.
Za tovarno, ki deluje v skladu s formalnim sistemom kakovosti, se te rutine naravno ujemajo z okvirom ISO 9001, kjer ima vsak pregled določeno pogostost, zapis in odgovorno osebo. Električna varnost na progi mora slediti priznani strojni praksi, kot je EN 60204-1, logika zaščite in zapore pa mora temeljiti na dokumentirani oceni tveganja v skladu z ISO 12100.
Pogosto zastavljena vprašanja
Q:Kako stroji za predelavo krme izboljšajo kakovost krme?
O: Z natančnim odmerjanjem sestavin, mešanjem do določene enotnosti in zadrževanjem vlage in temperature v ozkem oknu med kondicioniranjem in hlajenjem, tako da analiza in fizična kakovost vsake serije ustrezata formulaciji.
Q:Zakaj je večji stroj včasih bolj učinkovit?
O: Specifična energija na tono pada z večanjem velikosti modela, zato lahko večja enota pri delni obremenitvi porabi manj energije na tono kot majhna enota, ki deluje na svoji meji.
Q:Kakšen je namen ohlajevalne stopnje?
O: Za odstranitev toplote in površinske vlage, dodane med kondicioniranjem, tako da so peleti pred pakiranjem v vreče stabilni in z nizko vsebnostjo vlage, kar preprečuje plesen med skladiščenjem.
Q:Kako je treba preveriti vlago in sestavo?
O: Vlaga po standardu ISO 6496, dušik in surove beljakovine po standardu ISO 5983-1 in surovi pepel po standardu ISO 5984, z mejnimi vrednostmi onesnaževalcev, ki se uporabljajo po zahtevah trga, na primer GB 13078-2017.
Q:Od kod izvirajo glavni prihranki?
O: Manj operaterjev na tono, manjša specifična poraba energije zaradi neprekinjenega delovanja pri projektirani obremenitvi ter manj-izdelkov iz specifikacij in ponovnega brušenja, ki ga povzročajo zastoji.
Q:Kaj je največje operativno tveganje na napajalni liniji?
O: Spremenljivost surovin, ki je nadzorovana z vhodnim pregledom, rotacijo zaloge silosa in rutinskim preverjanjem dozirnega sistema namesto s prilagajanjem peletirnega odseka.