
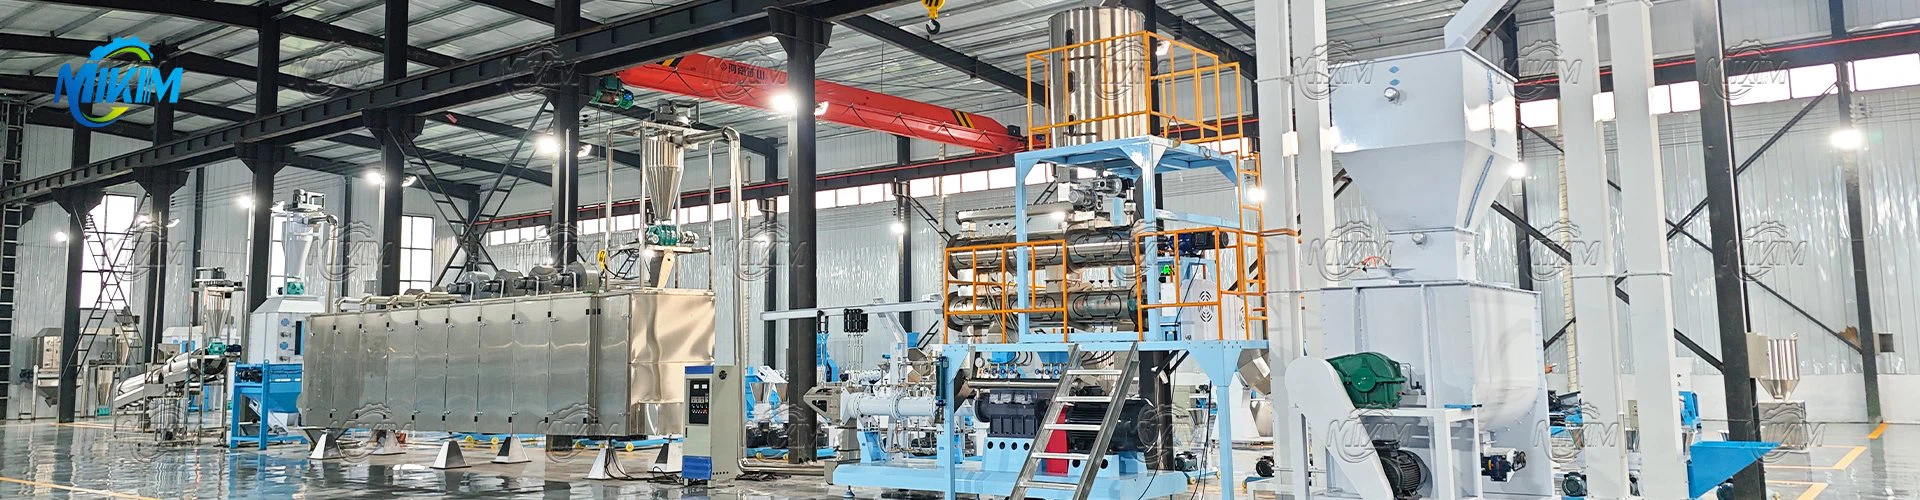
Arhitektura ekstruderja: Kaj mora narediti stroj
Ekstruder peletov za ribjo krmo naredi tri stvari v enem prehodu: prenaša vlažno, delno kuhano kašo pod pritiskom, to kašo prečrpa skozi matrico pod visokim strigom, tako da je škrob želatiniran, in razreže ekstrudat na pelete nadzorovane dolžine. Vsaka strukturna odločitev na stroju izhaja iz teh nalog. Postavitev je običajno opisana kot štirje sistemi: ekstruzijski sistem (polž in sod), dovajalni sistem, prenosni sistem ter skupina za kondicioniranje in oblikovanje z matrico in rezalnikom. Na plavajočih linijah za vodno krmo se ekstruder nahaja med mešalnikom in sušilnikom, zato je treba pretok soda, odprto površino matrice in zmogljivost sušilnika uskladiti, sicer linija ne bo uravnotežena.
Ekstruzijski sistem: enojni vijak v primerjavi z dvojnim vijakom
Različica z enim-polžem je zgrajena okrog enega vijaka v zaprti ekstruzijski komori. Polž je telo iz enega-dela, katerega korak se zmanjšuje od dovodnega do izpustnega konca, tako da se drozga postopoma stisne med potovanjem. Vrtenje ustvarja strižne sile in pritisk, ki stisnejo in kuhajo material. Ker je komora zaprta in je vijak integriran, je struktura preprosta, stroj je kompakten in stroški nižji; razpon hitrosti je ozek, običajno 300-400 vrt/min, enota pa je primerna za kmetovanje v majhnem obsegu ali serijsko proizvodnjo na običajnih formulah za zrnje in sojino moko.
Različica z dvojnim-vijakom uporablja dva mrežasta vijaka v natančni komori, ki tečeta vzporedno ali v nasprotni{1}}smerni smeri in sta sinhronizirana prek menjalnika. Letve so prepletene, zato je material izpostavljen močnejšemu in bolj enakomerno porazdeljenemu striženju in mešanju, brez mrtvih območij, ki jih en sam vijak razvije v mešanici z visoko-maščobo ali-vlago. Hitrost vijaka je nadzorovana z natančnim reduktorjem, uporabno območje pa je širše, običajno 300–600 vrt/min, kar omogoča nastavitev stopnje kuhanja neodvisno od pretoka.
Hranjenje, prenos in nadzor temperature
Zasnova hranjenja sledi surovini. Eno-dovodno dovajanje s polžem, ki potiska material neposredno v polžni odsek, je primerno za suhe,-tekoče mešanice. Dvojni-polžni stroji običajno uporabljajo dvojni dovod ali prisilno-dovodno ureditev, tako da visoka-vlažnost,-olja ali več-komponentne formule vstopijo v sod brez premostitve. V obeh primerih mora biti hitrost dovajanja pod nadzorom spremenljive hitrosti, ker je ekstruder naprava s pozitivnim-izpodrivom in izločanje ali preplavljanje prvega leta spremeni tako kuhanje kot gostoto peletov.
Nadzor temperature najbolj jasno ločuje oba dizajna. Stroji z enim-polžem običajno delujejo pri globalni temperaturi soda z vbrizgavanjem pare ali vode v balzam. Dvoj-vijačni stroji imajo območni krmilni sistem, ki neodvisno segreva odseke za dovajanje, stiskanje in odmerjanje, kar zadržuje material v ozkem kuhalnem oknu in povzroči bolj enakomerno stopnjo želatinizacije.
Skupina za oblikovanje in rezanje
Nižje od cevi matrica nastavi premer krogle in proti-tlak celotnega sistema. Ekstruderji z dvojnim-polžem na splošno uporabljajo trši sklop matrice s hitro{3}}zamenljivimi vstavki, tako da lahko linija preklaplja med velikostmi odprtin brez dolgega zaustavljanja. Rezalnik je-nož s spremenljivo frekvenco, ki teče blizu ploskve matrice; ujemanje hitrosti noža s hitrostjo ekstrudata daje ozko porazdelitev pelet po dolžini, kar je pomembno, ker se razpršitev po dolžini pokaže neposredno v obremenitvi sušilnika in v deležu drobnih delcev po ohlajanju.
Strukturna primerjava
| Funkcija | Ekstruder- z enim polžem | Ekstruder z dvojnim-polžem |
|---|---|---|
| Ekstruzijski sistem | En vgrajen vijak, zaprta komora | Dva mrežna vijaka, natančna komora |
| Hitrost vijaka | 300-400 vrt/min | 300-600 r/min, menjalnik sinhroniziran |
| Hranjenje | Enojni dovod, polžni dovod | Dvojni dovod ali prisilno dovajanje |
| Toleranca surovin | Konvencionalne mešanice žita in sojine moke | Večkomponentne-formule z visoko vsebnostjo vlage in olja |
| Nadzor temperature | Celoten nadzor cevi | Območno krmiljenje dovodnih, kompresijskih in dozirnih odsekov |
| Rezanje | Nož s fiksno ali preprosto spremenljivo hitrostjo | Nož-s spremenljivo frekvenco, prilagojen hitrosti praznjenja |
| Struktura in stroški | Kompakten, nižji kapitalski stroški | Večji odtis, višji stroški kapitala |
Preverjanje in preverjanje kakovosti
Struktura samo določa zgornjo mejo zmogljivosti. Pred sprejemom stroja je treba pelete preveriti glede enakomernosti po dolžini, nasipne gostote, stabilnosti v vodi in plavajočega obnašanja, drozge pa je treba preveriti glede vlage in beljakovin glede na laboratorijske metode, dogovorjene s kupcem - na primer ISO 6496 za vlago, ISO 5983-1 za dušik in surove beljakovine ter ISO 5984 za surovi pepel. Električna konstrukcija in zaščita morata upoštevati priznano prakso glede varnosti strojev, kot sta EN 60204-1 za električno opremo strojev in okvir za oceno tveganja ISO 12100. Obrabljivi deli, ki jih je treba pregledati, so letve vijakov, obloga cevi, matrica in nož; pri dvovijačnih enotah si stanje olja v menjalniku in poravnava sklopke zaslužita načrtovan pregled, ker pogon prenaša veliko večji navor kot linija z enim vijakom.
Pogosto zastavljena vprašanja
Q:Kaj je glavna strukturna značilnost eno-ekstruderja za dovajanje rib?
O: En sam integralni vijak znotraj zaprte ekstruzijske komore z padajočim naklonom vijaka od podajalnega do izpustnega konca za stiskanje in kuhanje drozge.
Q:Zakaj ekstrudorji z dvojnim-polžem bolje obdelujejo -formule z visoko vsebnostjo olja?
O: Medsebojno povezane letve se-brišejo same in ustvarjajo enakomerno striženje, tako da kaša ne zdrsne ali ustvari mrtve cone, kot lahko na enem vijaku.
Q:Kakšno območje hitrosti je normalno za vsako zasnovo?
O: Približno 300-400 vrtljajev/min za zasnovo z enim-polžem in 300–600 vrt/min za zasnovo z dvojnim polžem, pri čemer širši pas daje več svobode pri nastavljanju stopnje kuhanja.
Q:Ali ekstruder odloča, ali peleti plavajo ali potonejo?
O: V veliki meri, da. Tlak v sodu, temperatura, vlaga in povratni-tlak skupaj določajo ekspanzijo peleta, zato sta gostota in lebdenje rezultat procesa in ne lastnosti stroja.
Q:Kako naj bo nož nastavljen?
O: Zaženite frekvenčni-rezalnik tako, da se hitrost konice noža ujema s hitrostjo ekstrudata na ploskvi matrice; to daje enakomerno dolžino peletov in omejuje drobne delce po sušenju.
Q:Kateri deli se na ekstruderju aquafeed najprej obrabijo?
O: Vijačne letve in obloga cevi se nenehno obrabljajo zaradi abrazivnega drozga, medtem ko se matrica in nož najhitreje obrabljata, ko dovod vsebuje pesek ali ko matrica deluje s premajhnim proti-tlakom.